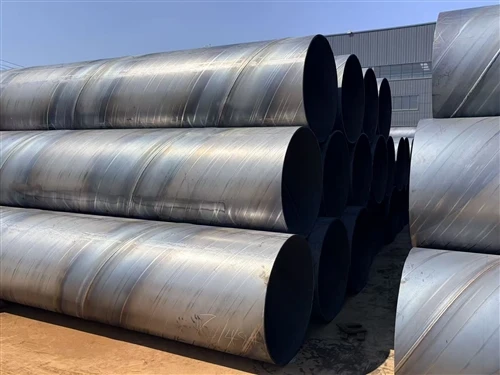
Panduan Pembeli Terunggul untuk Paip Keluli ERW: 3 Perangkap Tersembunyi Rendah-Pengilang Kos Tidak Akan Memberitahu Anda
Dalam kejuruteraan struktur, pengangkutan bendalir, dan pembangunan infrastruktur,Rintangan Elektrik Dikimpal (ERW) paip keluliberfungsi sebagai blok bangunan asas. Dinilai kerana ketepatan dimensi tinggi, ketebalan dinding seragam dan keberkesanan-kos berbanding paip lancar, paip ERW merupakan pilihan-untuk pelbagai aplikasi-daripada-tali air bertekanan rendah dan bahagian berongga struktur (SHS/RHS) kepada penghantar minyak dan gas-tinggi.
Walau bagaimanapun, pasaran keluli global sangat kompetitif. Apabila mengeluarkan Permintaan untuk Sebut Harga (RFQ), profesional pemerolehan sering dibanjiri dengan titik harga yang sangat berbeza-beza. Ia boleh menjadi sangat menggoda untuk memberikan kontrak kepada pembida terendah untuk memastikan belanjawan projek tetap utuh.
Malangnya, dalam industri keluli,harga yang luar biasa rendah hampir selalu disubsidi oleh langkah pembuatan yang terjejas.Mengambil sudut pada-pembikinan keluli industri yang berat mewujudkan liabiliti bencana untuk integriti struktur, garis masa projek dan keselamatan awam.
Panduan komprehensif ini menarik balik tirai di lantai pembuatan keluli. Kami meneroka realiti teknikal pengeluaran ERW, menganalisistiga jalan pintas tersembunyipengilang tidak-patuh gunakan untuk mengurangkan harga dan memberikan anda metrik kejuruteraan yang boleh diambil tindakan untuk memastikan perolehan paip keluli anda yang seterusnya adalah kalis peluru.
Memahami Pembuatan Paip ERW: Garis Asas Kualiti
Untuk memahami tempat pengeluar sub-standard boleh menyembunyikan kecacatan, seseorang mesti terlebih dahulu memahami cara paip ERW premium dibina.

Proses pengeluaran ERW
Proses pembuatan bermula dengan-jalur keluli tergelek panas atau gegelung. Gegelung tidak bergelung, diratakan dan disuap secara berterusan melalui satu siri pembentukan gulungan yang secara beransur-ansur membentuk jalur rata menjadi profil silinder.
Apabila tepi bertemu, aTinggi-Induksi Frekuensi (HFI)arus (biasanya antara 100 kHz dan 500 kHz) disalurkan melalui bahan. Arus setempat yang kuat ini memanaskan tepi keluli kepada keadaan cair atau plastik. Gulungan tekanan berat kemudian memerah tepi bersama-sama, menempa ikatan mekanikal pepejal tanpa penambahan sebarang logam pengisi.
Oleh kerana ikatan bergantung sepenuhnya pada gabungan bahan induk di bawah tekanan, kelakuan mekanikal jahitan kimpalan membujur ini menentukan prestasi keseluruhan paip. Di sinilah pengilang-berkualiti rendah mengeksploitasi pintasan tersembunyi.
Perangkap 1: "Permukaan-Paras"-Rawatan Haba Kimpalan (PWHT)
🔍 Indeks Subterfuge Industri: Tinggi (Kecacatan Struktur Dalaman)
Fasa paling kritikal pengeluaran paip ERW berlaku serta-merta selepas gulungan tekanan menggabungkan tepi keluli. Semasa{1}}kimpalan frekuensi tinggi, kawasan setempat yang bersebelahan dengan jahitan kimpalan mengalami pemanasan pantas dan penyejukan serta-merta (pelindapkejutan) seterusnya oleh jisim ambien paip keluli.
Tindak balas termodinamik ini mewujudkan struktur mikro yang setempat dan rapuh yang dikenali sebagaiMartensit. Ia juga meninggalkan tekanan sisa yang sengit. Jika tidak dirawat, jahitan kimpalan bertindak sebagai zip rapuh. Di bawah beban struktur, lenturan, atau tekanan dalaman, paip akan gagal secara besar-besaran di sepanjang jahitan membujur.
-
Standard Premium: Menormalkan Jahitan Dalam Talian
Untuk menghapuskan struktur mikro rapuh ini, pengeluar yang sah menggunakan sebarisSelepas-Rawatan Haba Kimpalan (PWHT)sistem-khususnya gegelung pemanasan aruhan perantaraan. Jahitan kimpalan dipanaskan secara berterusan ke suhu normalnya, biasanya antara850 darjah dan 950 darjah(1562 ℉-1742℉).
Pemprosesan terma ini mencetuskan penghabluran semula, mengubah struktur martensit yang kasar dan rapuh menjadi matriks perlit-berbutir, mulur{1}}halus. Sifat mekanikal zon kimpalan menjadi hampir sama dengan logam keluli induk.
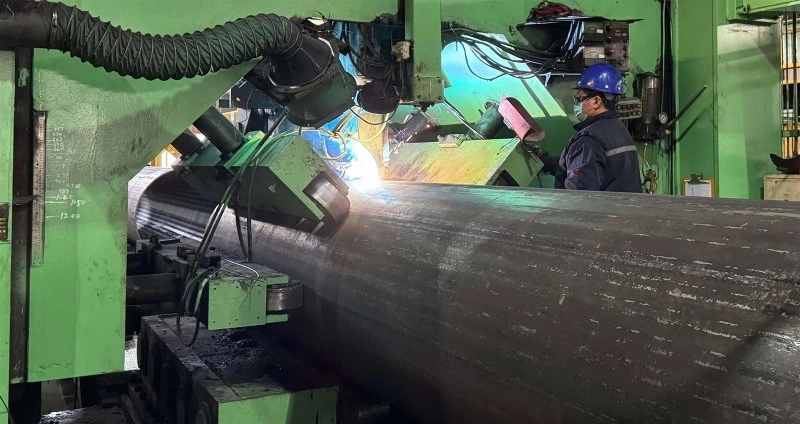
Kimpalan Arka Terendam Automatik ERW
-
Bagaimana Kilang Bajet Memotong Sudut
Pemanasan aruhan sebaris menggunakan sejumlah besar elektrik dan memerlukan pemantauan automatik yang tepat. Untuk mengurangkan perbelanjaan operasi:
Beberapa kilangmatikan unit aruhan PWHT sepenuhnyauntuk kelompok yang dimaksudkan untuk pembeli yang tidak menuntut log pemanasan eksplisit.
Yang lain melakukan pemanasan suhu "paras-permukaan" atau-rendah (cth, hanya memanaskan keluli kepada 500 darjah ), yang menukar warna zon kimpalan teroksida supaya kelihatan seperti dirawat, tetapi gagal mengubah struktur mikro kristal.
-
Risiko Kejuruteraan
Apabila paip tidak-normal ini tiba di tapak kerja anda, ia mewakili liabiliti terpendam. Saat kru lapangan cuba melakukan fabrikasi sekunder-sepertilenturan sejuk, benang, slotting mekanikal, atau kimpalan setempat-atau apabila paip mengalami pancang beban struktur, jahitan kimpalan boleh terbelah terbuka luas.
Perangkap 2: Sub-Salutan Anti-Standard (3LPE / FBE)
🔍 Indeks Subterfuge Industri: Sederhana-Tinggi (Peluruhan Aset Dipercepatkan)
Untuk paip yang ditujukan untuk pengebumian bawah tanah, persekitaran marin, atau pemprosesan cecair industri, keluli kosong mesti dilindungi daripada tindak balas elektrokimia alam sekitar. Piawaian emas untuk pemeliharaan saluran paip termasukPolietilena 3 Lapisan (3LPE)danEpoksi Berikat Gabungan (FBE)salutan.
-
Seorang yang patuh3LPEsalutan terdiri daripada:
Buku asas FBE{0}}berprestasi tinggiuntuk ikatan kimia dan perlindungan pembubaran katodik.
Lapisan pelekat kopolimeruntuk pemautan silang-kimia.
Lapisan luar Polietilena -Ketumpatan Tinggi (HDPE)untuk menyediakan perisai mekanikal terhadap hentaman dan tekanan tanah.

Salutan Kuning 3LPE yang mematuhi
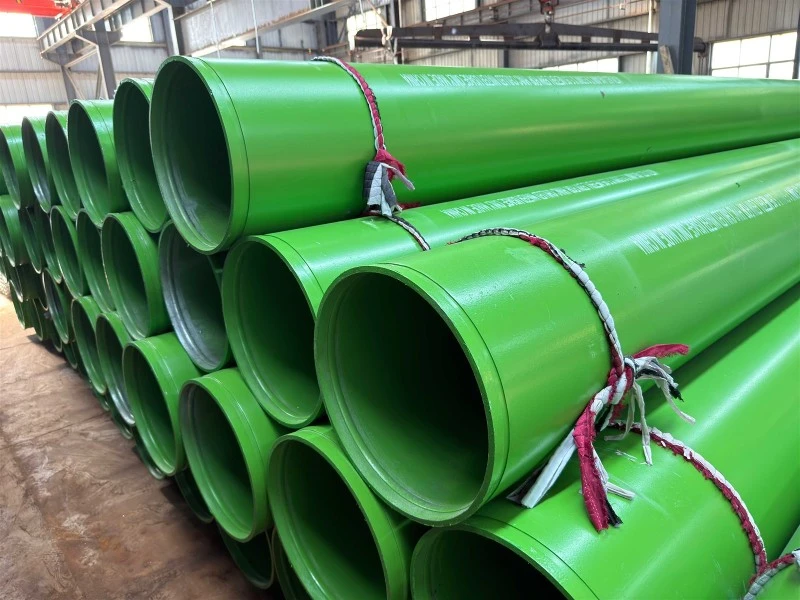
Salutan Primer FBE Premium

Perlindungan Talian Paip Ketebalan Standard
| Atribut Salutan | Spesifikasi Premium yang Mematuhi | Kaedah Piawai-Sub{1}}Kos Rendah |
| Penyediaan Permukaan | Letupan kepada Sa 2.5 Minimum; Profil Sauh 50–100 μm | Berus pantas-mengelap; sisa skala kilang utuh |
| Jumlah Ketebalan 3LPE | Lebih besar daripada atau sama dengan 2.5 (Berdasarkan OD Paip setiap DIN 30670) | 1.5 mm-1.8 mm (ketebalan "Cukur") |
| Kekuatan Lekatan | High Peel Resistance (>100 N/cm} pada 20 darjah ) | Delaminates di bawah daya ricih manual kecil |
-
Bagaimana Kilang Bajet Memotong Sudut
Oleh kerana proses salutan selalunya merupakan item baris yang berasingan atau disumber luar kepada-kedai menengah berteknologi rendah, pembekal sub-standard menggunakan dua kaedah untuk mengurangkan kos:
- Penyediaan Permukaan yang Tidak Mencukupi:Menerapkan FBE ke atas keluli yang belum disembur pasir dengan betul pada anKemasan logam 2.5 putih-menjimatkan media yang melelas dan kersik-tenaga letupan. Walau bagaimanapun, jika sisa skala kilang atau lembapan kekal terperangkap di bawah epoksi, salutan tidak boleh membentuk ikatan kovalen dengan keluli.
- Pencukuran Ketebalan:Mengurangkan ketebalan lapisan HDPE luar dengan pecahan milimeter menjimatkan beribu-ribu dolar dalam kos polimer mentah merentas pesanan volum yang besar. Pada mata kasar, salutan 1.8 mm kelihatan sama dengan salutan 2.5 mm.
-
Risiko Kejuruteraan
Tanpa profil penambat dan ketebalan yang betul, penghalang anti-kakisan hanya bertindak sebagai lengan plastik longgar. Semasa transit, memasang tali atau mengisi semula dengan tanah berbatu, salutan akan tercalar, retak atau delaminate. Air akan menyusup ke ruang antara plastik dan keluli, mewujudkan persekitaran yang ideal untuk kakisan celah dipercepatkan dan tusukan saluran paip pramatang dalam tempoh 2 hingga 5 tahun.
Perangkap 3: Gegelung Mentah "Mati-Spesifikasi" dan Toleransi Negatif Tersembunyi
🔍 Indeks Subterfuge Industri: Tinggi (Risiko Kegagalan Struktur)
Sifat akhir paip ERW sangat bergantung pada kualiti-bahan suapan jalur keluli tergelek panas. Pengeluar-peringkat tinggi membeli gegelung-prima, diperakui sepenuhnya terus daripada kilang keluli bersepadu Tahap-1, lengkap dengan nombor haba yang boleh disahkan dan laporan analisis kimia.
-
Penggunaan "Downgrade" atau "Gegelung Perjanjian"
Untuk menawarkan harga yang jatuh di bawah kos pasaran garis dasar keluli utama, potong-kadar belian pengeluargegelung turun taraf, stok plat sekunder atau "gegelung perjanjian". Ini adalah gegelung yang ditolak oleh pengeluar kereta atau perkakas premium kerana ketidakseimbangan komposisi kimia (seperti sulfur atau fosforus yang berlebihan), kecacatan tepi atau ketebalan tolok yang tidak konsisten merentas lebar jalur.
Apabila digulung ke dalam paip ERW, kecacatan metalurgi ini terpelihara di dalam bahan struktur anda:
Pengasingan Karbon/Sulfur Berlebihan:Menjadikan keluli secara semula jadi sukar untuk dikimpal dengan bersih di lapangan, menyebabkan keretakan rapuh pada sendi semasa pembinaan.
Ketebalan Dinding Teruk Di Bawah-Toleransi:Piawaian struktur perindustrian (sepertiASTM A53, API 5L, atauEN 10219) menetapkan toleransi ketebalan dinding negatif yang dibenarkan (biasanya menghadkan sekitar -10% hingga -12.5%). Pembekal yang tidak bertanggungjawab dengan sengaja memesan bahan mentah yang digulung kepada toleransi negatif yang melampau-seperti menghantar paip dengan ketebalan nominal 6.0 mm yang sebenarnya berukuran 5.1 mm.
[Dinding Paip Standard: 6.0mm] 🔵Zon Pemuatan Selamat
[Dinding Tidak bertanggungjawab: 5.1mm] 🔴 Defisit Keselamatan Kritikal [Risiko Lekuk]
-
Risiko Kejuruteraan
Jika pengiraan struktur atau penarafan tekanan dalaman anda adalah berdasarkan ketebalan dinding reka bentuk 6.0 mm, menggunakan bahan yang nipis secara sistemik dan tidak berspesifikasi-mengurangkan margin keselamatan struktur anda dengan ketara. Ini meningkatkan risiko lengkokan setempat di bawah beban atau kegagalan pecah bencana di bawah lonjakan tekanan.
Senarai Semak Teknikal: Cara Melindungi Perolehan Anda
Untuk melindungi organisasi anda daripada-perangkap pembuatan kos rendah, alihkan proses perolehan anda daripada penilaian "harga-dahulu" kepada penilaiankejuruteraan-proses tapisan yang disahkan. Masukkan klausa pengesahan berikut terus ke dalam perjanjian jaminan kualiti anda:
1. Log Ujian Tidak Memusnahkan (NDT) Wajib
Jangan terima sijil kertas ringkas yang menyatakan "Lulus NDT." Tuntut yang automatikUjian Ultrasonik Dalam Talian (UT)log dan bacaan ujian Eddy Semasa untuk pengeluaran tertentu pesanan anda. Kilang premium mengindeks imbasan digital ini terus ke nombor stensil paip individu.
2. Sahkan Pembolehubah Pengujian Hidrostatik
Setiap paip yang direka untuk pengangkutan bendalir mesti lulus ujian hidrostatik. Pastikan laporan ujian pengilang mendokumenkan kedua-duatekanan sasaran(dikira melalui Formula Barlow standard: P= ) dantempoh pegangan(biasanya sekurang-kurangnya 5 saat). Operasi hujung-rendah selalunya mengitar tekanan terlalu cepat untuk mengekalkan kelajuan talian tinggi, tiada celah-mikro dalam proses.
3. Laksanakan Pemeriksaan Pihak-Ketiga Bebas (TPI)
Jika projek itu mempunyai misi-kritikal, melabur dalam agensi-Pemeriksaan Pihak Ketiga (TPI) yang tidak diumumkan (seperti SGS, BV atau TÜV) untuk menyaksikan pengeluaran dijalankan. Pemeriksa TPI boleh melakukan audit ketebalan dinding mikrometer rawak-, menyemak penderia suhu pada garisan PWHT dan menjalankan-ujian replikasi metalografi keratan rentas untuk mengesahkan penghalusan butiran.
Kesimpulan: Kejuruteraan Nilai vs Bahan Murah
Dalam pembinaan berat dan infrastruktur perindustrian, kecekapan kos sebenar diukur merentas keseluruhan kitaran hayat aset-bukan hanya pesanan pembelian awal. Penjimatan 15% pendahuluan pada paip ERW gred-rendah selalunya membawa kepada ratusan ribu dolar dalam pembaikan kimpalan medan, kegagalan salutan, kelewatan projek dan litigasi jangka-panjang.
Bekerjasama dengan rakan kongsi rantaian bekalan yang telus dan patuh sepenuhnya memastikan setiap panjang keluli yang tiba di tapak anda memenuhi toleransi reka bentuk dan piawaian prestasi yang tepat.
Jika anda memerlukan-gred tinggi, bahan struktur yang boleh dikesan sepenuhnya untuk projek anda yang akan datang, sila hubungi syarikat kami. Pasukan kejuruteraan dan pembuatan kami akan memberi anda nasihat profesional, pengesahan reka bentuk tersuai dan produk keluli gred-premium.
Kami memastikan setiap pesanan paip ERW menjalani Rawatan Haba-Sebaris penuh, pemeriksaan ultrasonik automatik dan penentukuran salutan yang tepat. Hubungi meja jualan teknikal kami hari ini untuk meminta sijil ujian bahan yang komprehensif, mengatur audit kilang atau mendapatkan sebut harga kejuruteraan untuk keperluan projek anda.