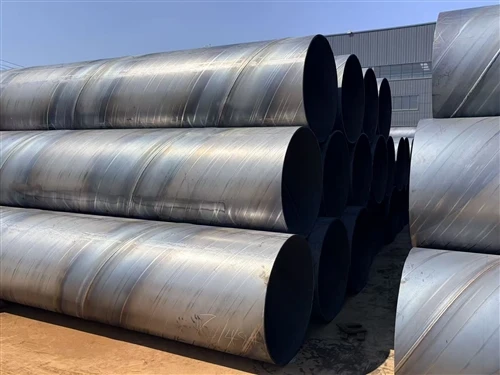
Paip Kimpalan Jahitan Lurus lwn Paip Kimpalan Lingkaran: Panduan Lengkap Kejuruteraan & Pemilihan
Dalam infrastruktur global moden,-kejuruteraan saluran paip berskala besar dan pembinaan struktur berat, memilih spesifikasi paip keluli yang sesuai ialah keputusan asas yang menentukan faktor keselamatan-jangka panjang projek, jumlah belanjawan kewangan dan kitaran hayat operasi. Antara metodologi pembuatan pelbagai yang terdapat dalam metalurgi hari ini, paip keluli yang dikimpal menguasai bahagian pasaran global yang terbesar. Penguasaan ini didorong oleh kecekapan pengeluaran yang tinggi, automasi pembuatan berterusan dan keberkesanan kos-yang luar biasa berbanding dengan alternatif yang lancar.
Walau bagaimanapun, pengurus projek, pengurus aset infrastruktur dan pakar perolehan sering menghadapi dilema klasik yang sangat diperdebatkan semasa fasa reka bentuk dan pembidaan bahan:Paip Kimpalan Jahitan Lurus lwn. Paip Kimpalan Lingkaran-manakah konfigurasi yang menghasilkan pulangan pelaburan (ROI) dan integriti struktur yang optimum untuk aplikasi khusus anda?
Walaupun kedua-dua jenis dibentuk daripada plat keluli atau gegelung, perbezaan asasnya dalam konfigurasi jahitan kimpalan, proses pembuatan (ERW/LSAW lwn SSAW), had mekanikal dan kriteria pemeriksaan kualiti adalah luas. Panduan komprehensif ini menyediakan-analisis perbandingan yang mendalam untuk membantu anda membuat pilihan kejuruteraan dan pembelian yang termaklum.
Proses Pengilangan: ERW/LSAW lwn SSAW
Perbezaan paling segera antara paip longitudinal dan heliks terletak pada cara ia dibentuk dan dikimpal.
-
Pembuatan Paip Dikimpal Jahitan Lurus
Paip jahitan lurus-terutamanya dikelaskan kepada-Kekerapan Tinggi Rintangan Elektrik Dikimpal (ERW)danDikimpal Arka Terendam Membujur (LSAW)paip-dihasilkan menggunakan-plat keluli tergelek panas atau gegelung.
Plat dibengkokkan sepanjang paksi membujurnya ke dalam silinder yang sempurna, dan tepi bercantum dicantum dalam garis lurus selari dengan paksi paip.
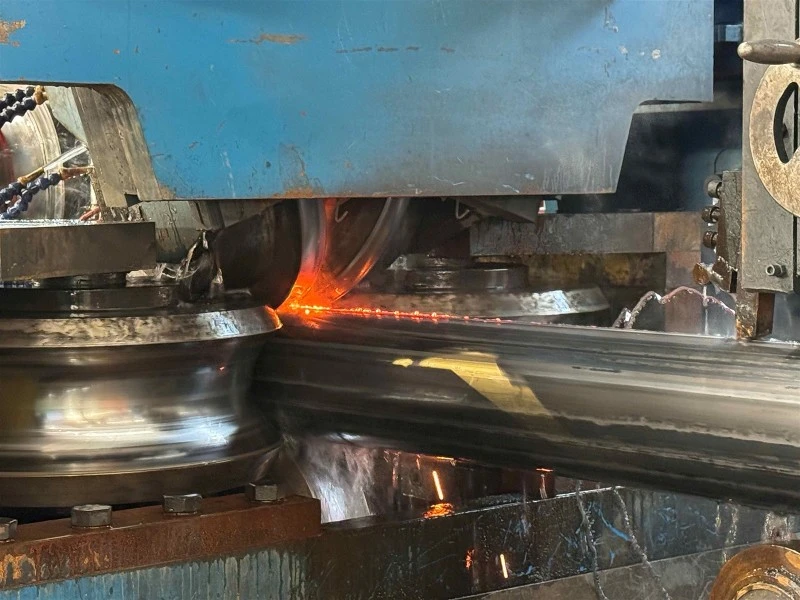
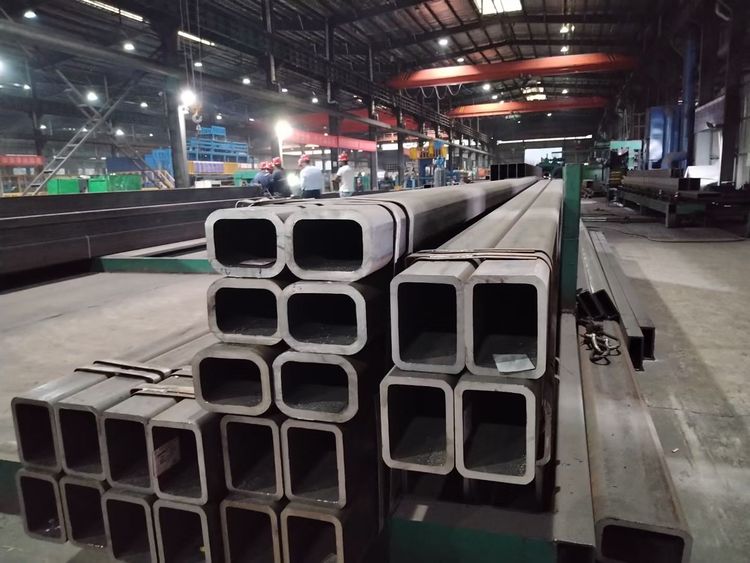
Paip Keluli ERWs: Biasanya digunakan untuk aplikasi berdiameter kecil- hingga sederhana-(di bawah 610 mm). Ia mempunyai kelajuan pengeluaran yang pantas dan tidak memerlukan logam pengisi.
Paip Keluli LSAW: Menggunakan kaedah pembentukan tekan berat-seperti UOE atau JCOE untuk paip berdinding-besar,-tebal. Oleh kerana ia terbentuk daripada plat keluli tunggal, diameter paip maksimum dihadkan dengan ketat oleh lebar plat mentah.
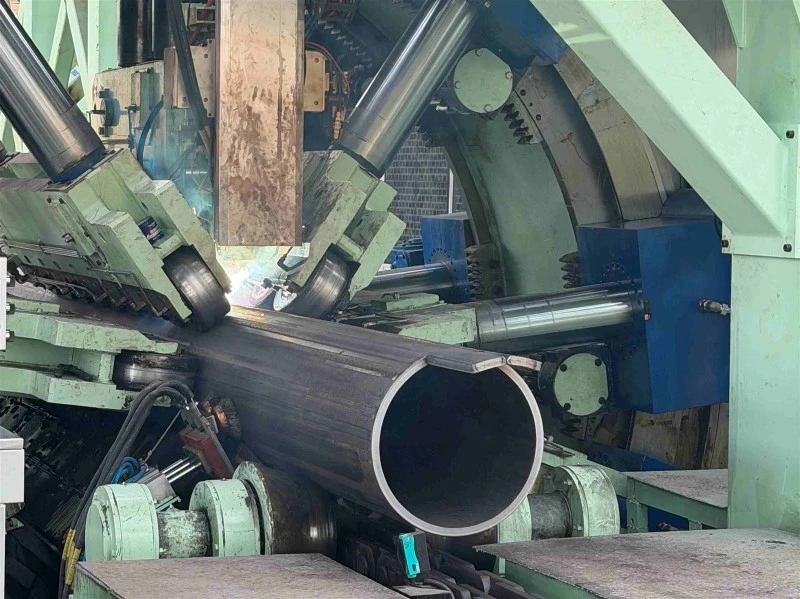
paip LSAW
Paip keluli ERW
Picit kimpalan ERW
-
Pembuatan Paip Kimpalan Lingkaran (SSAW).
Paip dikimpal lingkaran, atauKimpalan Arka Terendam Lingkaran (SSAW)paip, menggunakan keluli jalur dalam bentuk gegelung sebagai bahan mentah. Jalur dimasukkan ke dalam mesin pembentuk pada sudut heliks tertentu (sudut membentuk) dan dililitkan ke dalam heliks berterusan sebelum dikimpal melalui-kimpalan arka tenggelam dua sisi (SAW).
TheSSAWKelebihan: Fleksibiliti pembuatan. Dengan hanya melaraskan sudut pembentukan, pengeluar boleh menghasilkan berbilang paip berdiameter-besar menggunakan satu lebar jalur keluli.

paip keluli SSAW
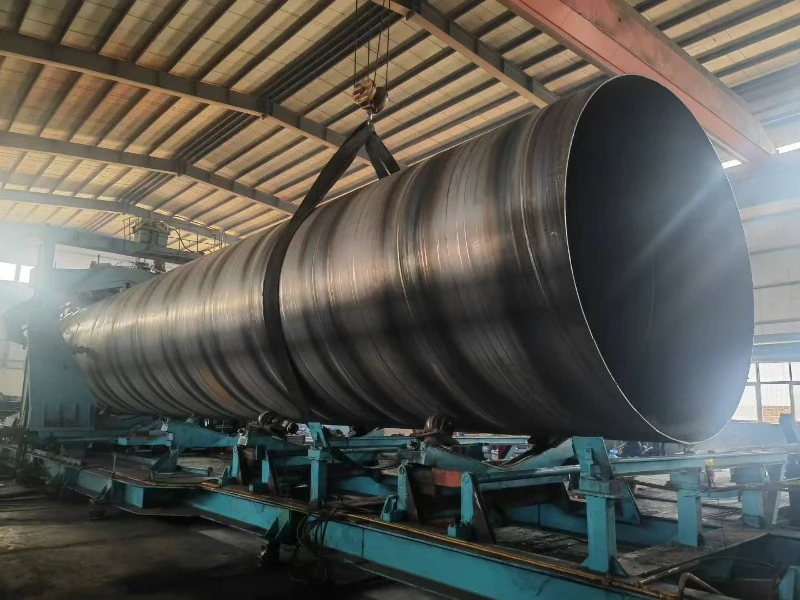
Paip keluli lingkaran berdiameter besar
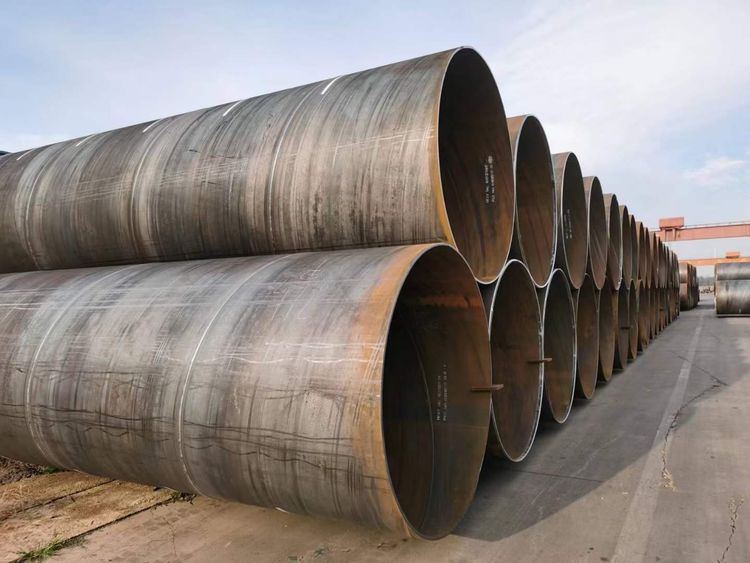
saluran penghantaran air paip ssaw
Ketepatan Geometri dan Ketepatan Dimensi
Mekanik-pembentuk sejuk yang digunakan dalam jahitan lurus berbanding pembuatan heliks secara langsung menentukan toleransi fizikal akhir, kekangan dimensi dan ketekalan struktur badan paip siap.
-
Ketepatan Dimensi dan Profil Bentuk Geometri
Profil Ketepatan Membujur: Berikutan fasa kimpalan utama, kedua-dua paip LSAW dan ERW tertakluk kepada proses pembesaran mekanikal atau hidraulik yang ketat. Semasa pengembangan, dadu dalaman atau silinder air-tinggi memaksa cangkang paip keluar sedikit melepasi titik hasilnya. Fasa melegakan ini menormalkan ubah bentuk tempatan, memastikanketepatan diameter luar yang unggul, keseragaman ketebalan dinding yang luar biasa, dan bujur minimum. Untuk jurutera medan yang melaksanakan ikatan saluran paip-in, paip jahitan lurus menawarkan kemudahan penjajaran optimum dan ketidakpadanan rendah tinggi-rendah (salah jajaran) pada sambungan punggung.
Cabaran Toleransi Paip Lingkaran: Penggulungan heliks berterusan memperkenalkan daya belakang-berbilang arah{1}}berbilang dalam matriks keluli. Apabila kimpalan lingkaran menyejuk, ia mengecut di sepanjang laluan melengkung, menghasilkan corak tegasan sisa yang tidak sekata merentasi lilitan paip. Akibatnya, paip SSAW sememangnya mempamerkan ketepatan dimensi yang lebih rendah sedikit mengenai toleransi bulat dan diameter yang ketat pada jarak yang jauh. Tambahan pula, kecacatan yang wujud pada keluli jalur mentah, seperti "camber" (kelengkungan sisi tepi jalur), boleh memperkenalkan sisihan penjejakan semasa pengeluaran, menjadikan hujung paip SSAW lebih mudah terdedah kepada sedikit -daripada-kebulatan atau salah jajaran semasa pemasangan medan.
-
Metrik Panjang Jahitan Kimpalan dan Statistik Kecacatan
Dari sudut geometri tulen, jumlah panjang jahitan kimpalan dalam paip lingkaran adalah jauh lebih besar daripada paip jahitan lurus dengan dimensi yang sama. Formula geometri dinyatakan sebagai:

Bergantung pada sudut pembentukan tertentu (a) yang digunakan semasa pengeluaran,jumlah panjang jahitan kimpalan lingkaran biasanya 30% hingga 100% lebih panjang daripada jahitan kimpalan membujur pada panjang paip yang setara..
Dalam kejuruteraan struktur, talian kimpalan dan Haba{0}}Zon Terjejas (HAZ) bersebelahannya mewakili kawasan di mana penjajaran butiran mikrostruktur plat keluli induk telah diubah secara terma. Zon ini sememangnya kawasan yang paling terdedah untuk anomali metalurgi, termasuk keliangan gas, kemasukan sanga, penembusan akar yang tidak lengkap, potongan bawah dan keretakan-mikro. Oleh kerana paip lingkaran mempunyai jumlah volum kimpalan yang jauh lebih tinggi bagi setiap meter linear, kebarangkalian statistik mutlak kecacatan kimpalan yang berlaku secara teorinya meningkat berbanding dengan alternatif membujur.
Keadaan Tekanan Mekanikal dan Rintangan Letusan
Dari perspektif teori pembuluh tekanan, saluran paip di bawah tekanan bendalir dalaman mengalami dua daya utama:tegasan paksi (σx)dantegasan gelung/tangensial (σy). Tegasan gelung adalah dua kali ganda magnitud tegasan paksi dan merupakan faktor penentu dalam pecah saluran paip.
σy=2σx
-
Kimpalan Membujur Di Bawah Tekanan
Dalam paip jahitan-lurus, kimpalan berjalan sepenuhnya berserenjang dengan tegasan utama maksimum (tegasan gelung). Apabila tekanan dalaman meningkat,kimpalan lurus menanggung 100% daripada beban gelung maksimum. Oleh itu, paip ERW dan LSAW memerlukan keliatan kimpalan yang luar biasa; kecacatan kualiti kecil dengan mudah boleh mencetuskan keretakan membujur bencana.
-
Kimpalan Lingkaran Di Bawah Tekanan
Dalam paip SSAW, kimpalan berputar pada sudut ke paksi membujur. Berdasarkan prinsip resolusi tegasan, tegasan normal terhasil yang bertindak secara langsung pada kimpalan lingkaran berkurangan dengan ketara.
Pengiraan menunjukkan bahawa tegasan biasa pada kimpalan lingkaran adalah sahaja75% hingga 85%daripada tegasan gelung maksimum yang terdapat dalam paip jahitan lurus.
Anti-Kelebihan Ledakan: Dalam senario tekanan lampau, kimpalan lingkaran kurang berkemungkinan gagal terlebih dahulu. Tambahan pula, jika letusan berlaku, laluan lingkaran secara semula jadi bertindak sebagai penghalang geometri yang memintas dan menghalang perambatan retak, mengehadkan skop kerosakan fizikal berbanding dengan keretakan garis lurus-pantas paip membujur.
Pemeriksaan Kualiti dan Cabaran "T-Bersama".
Dalam QC perindustrian, kecekapan Non-Destructive Testing (NDT) menentukan kadar lulus akhir paip dan kebolehpercayaan.
-
NDT untuk Paip Kelim Lurus:
Oleh kerana kimpalan berjalan dalam garis lurus, sistem Ujian Ultrasonik (UT) dan Ujian Radiografik (RT/X-ray) automatik mengikut laluan linear yang mudah. Ini menjadikan-pemeriksaan talian sangat tepat, sangat cekap dan meminimumkan risiko kecacatan yang terlepas.
-
NDT untuk Paip Lingkaran:
Mengesan kimpalan heliks memerlukan pergerakan berputar disegerakkan yang kompleks, menjadikan penentukuran peralatan mencabar. Faktor risiko terbesar terletak pada"T-sendi"-persimpangan di mana dua kimpalan lingkaran bertemu dengan kimpalan punggung yang bergabung dengan hujung jalur keluli. Sendi T-ini mengalami kepekatan tekanan tinggi dan bunyi isyarat yang teruk semasa ujian UT/RT, yang membawa kepada risiko kecacatan yang lebih tinggi.
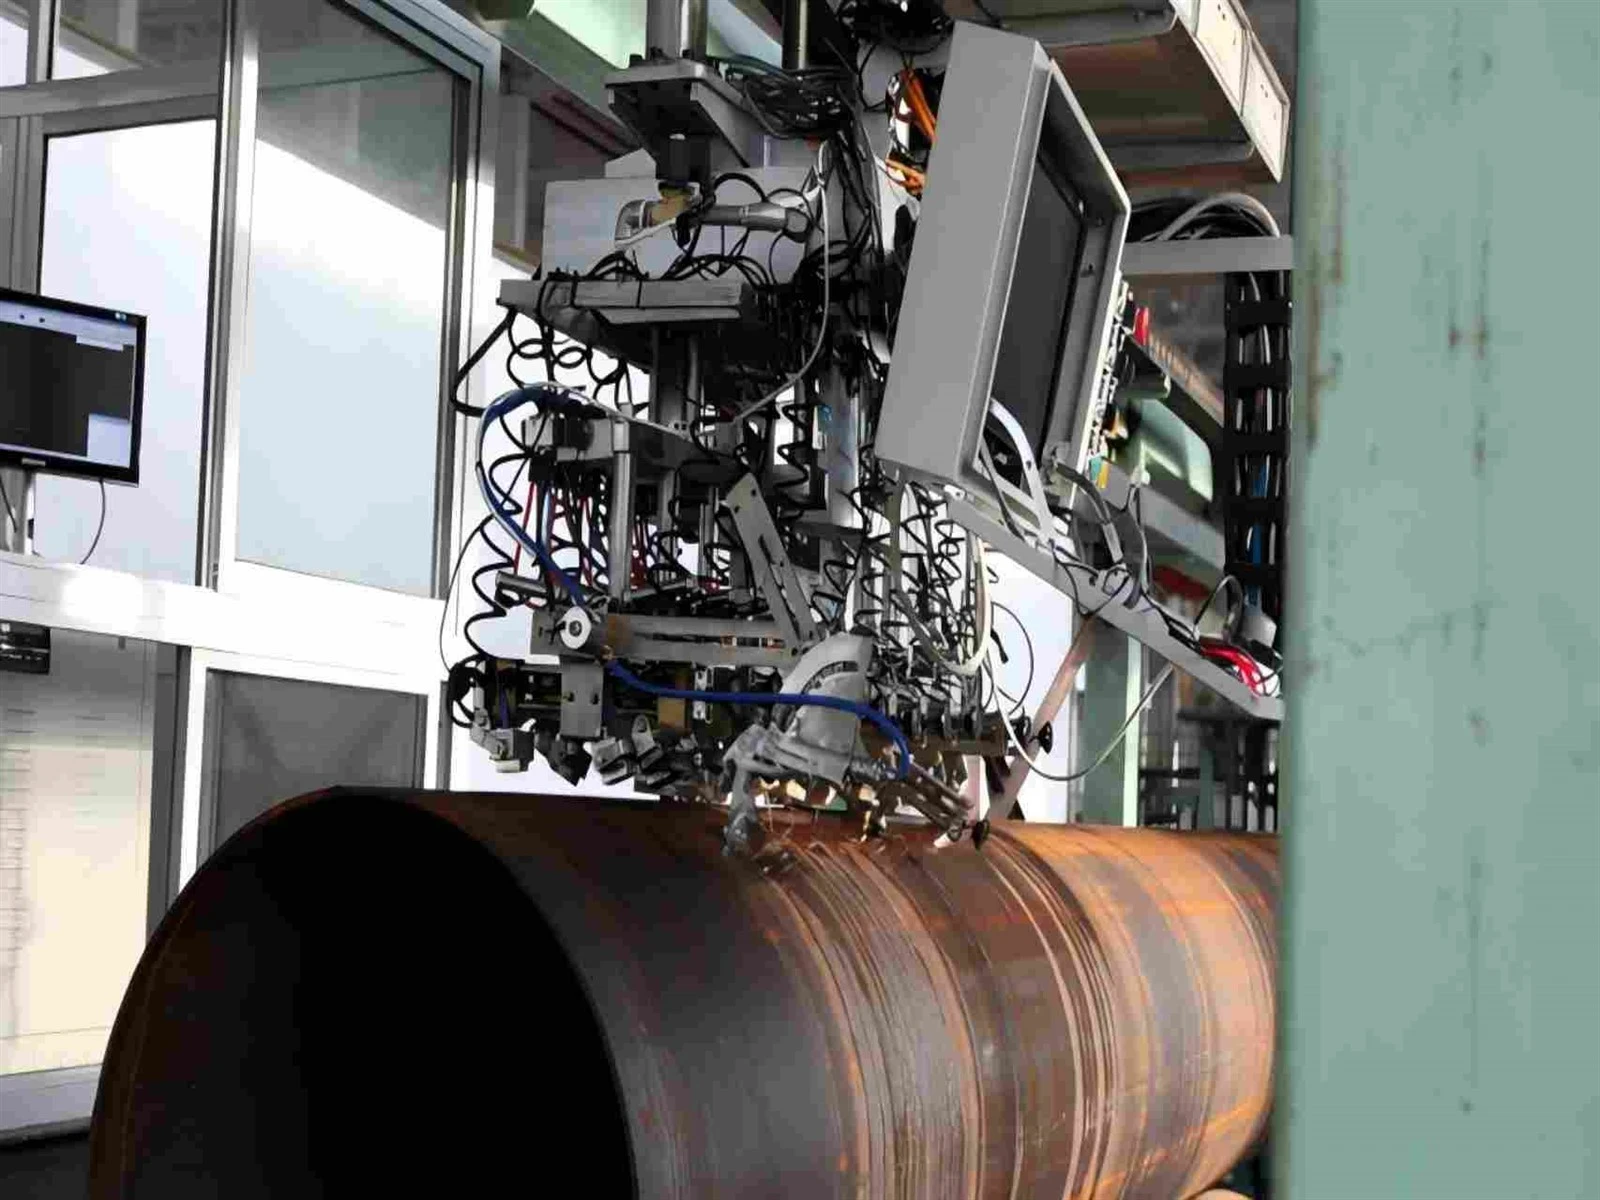
Ujian ultrasonik paip SSAW
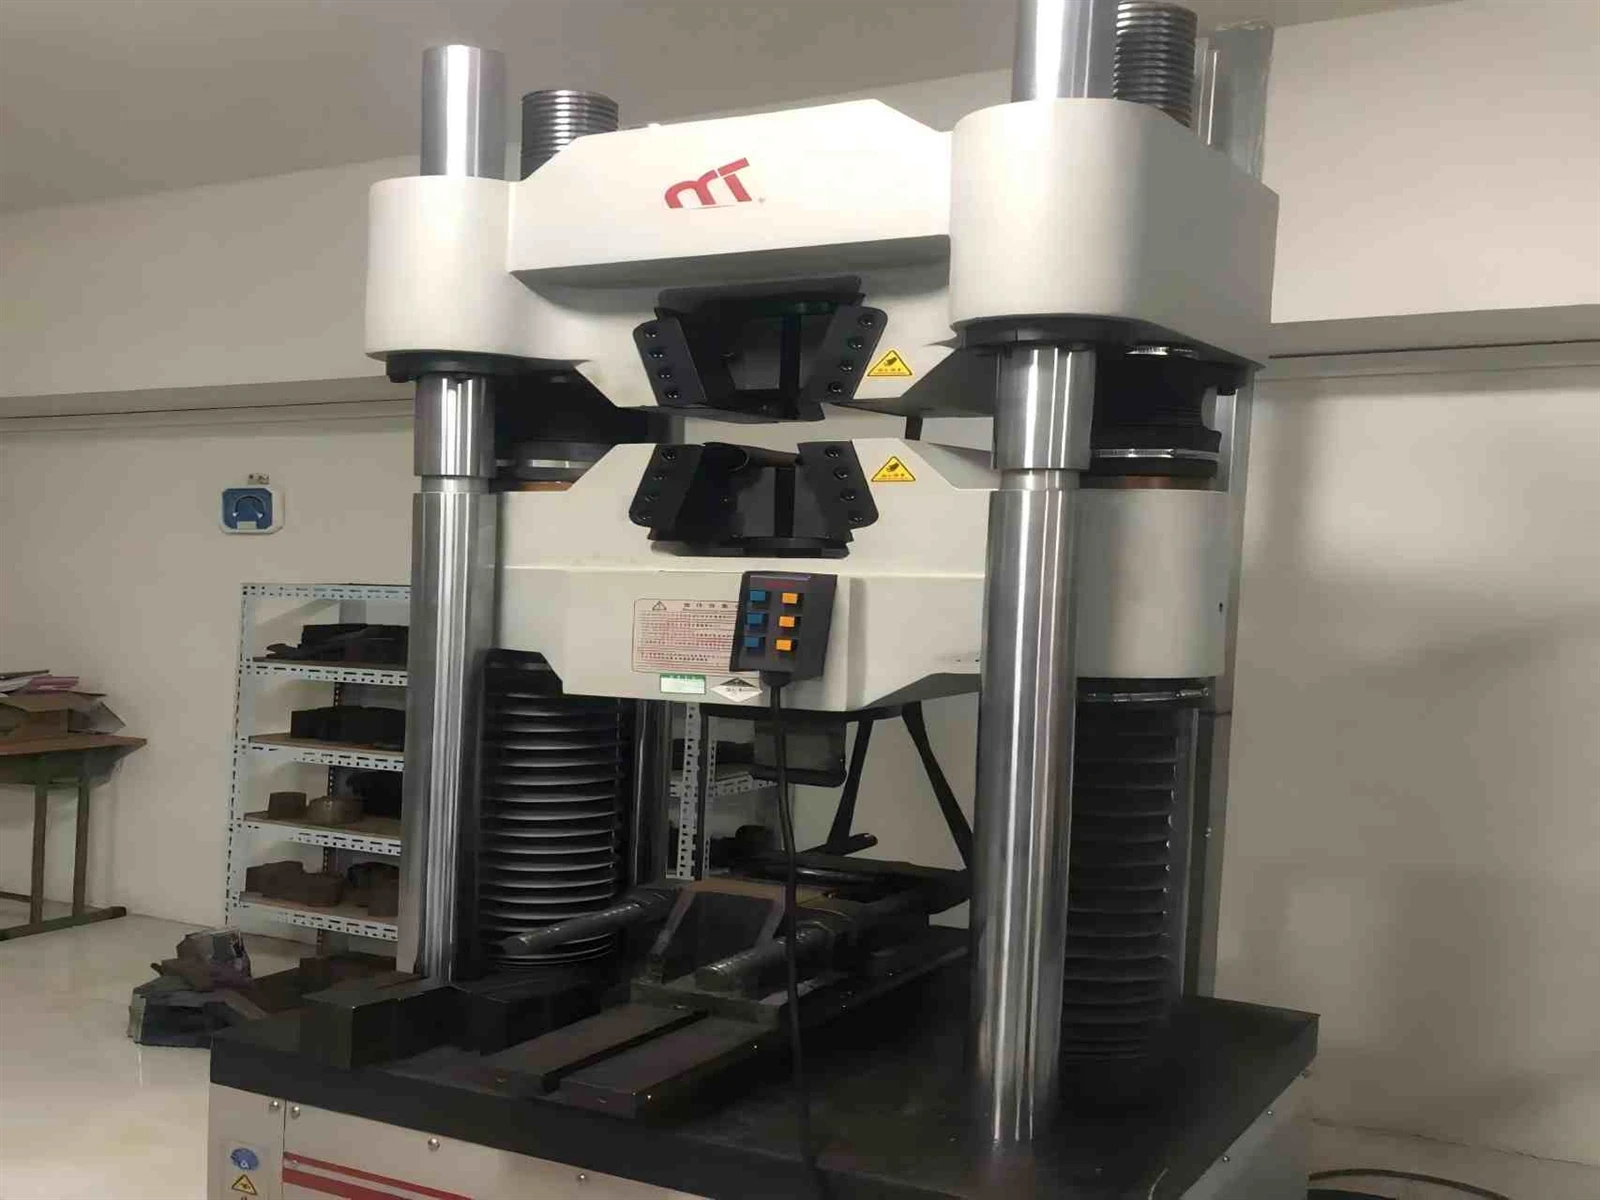
mesin ujian tegangan
Teknikal-Vabiliti Ekonomi & Fleksibiliti Pengeluaran
Apabila memilih antara LSAW, ERW dan SSAW untuk projek, kos dan masa petunjuk selalunya menjadi faktor penentu.
-
Besar-Perbandingan Kos Diameter
Untuk diameter paip melebihi 820 mm (sehingga 2000 mm atau lebih), menghasilkan paip LSAW memerlukan mesin penekan yang besar,-berjuta dolar dan plat keluli ultra-lebar, membuatbesar-diameter paip jahitan lurus sangat mahal.
Sebaliknya, pengeluaran SSAW memerlukan mesin pembentuk lingkaran padat dan-jalur keluli lebar standard. Pelaburan peralatan adalah jauh lebih rendah, mengakibatkan a20% hingga 30% pengurangan kos pengeluaran keseluruhanuntuk paip lingkaran-berdiameter besar berbanding dengan paip membujur.
Perbandingan Pantas: Jahitan Lurus lwn Paip Kimpalan Lingkaran
| Dimensi Perbandingan | Lurus-Paip Kimpalan Jahitan (ERW / LSAW) | Lingkaran-Paip Dikimpal (SSAW) |
| Orientasi Jahitan Kimpalan | Selari dengan paksi membujur (Lurus) | Angin di sekeliling permukaan paip (Helical/Spiral) |
| Ketepatan Dimensi | Tinggi (Kebulatan yang sangat baik, dinding seragam) | Sederhana hingga Rendah (Tegasan sisa yang lebih tinggi) |
| Panjang Jahitan Kimpalan | Pendek (Sama dengan jumlah panjang paip) | Panjang (30% hingga 100% lebih panjang daripada panjang paip) |
| Beban Tegasan Kimpalan | Menanggung 100% tekanan gelung maksimum | Menanggung hanya 75% hingga 85% daripada tekanan gelung |
| NDT/Kesukaran Pemeriksaan | Rendah (Laluan automatik linear mudah) | Tinggi (Laluan heliks kompleks; T-risiko kimpalan) |
| Besar-Kos Diameter | Sangat Tinggi (Memerlukan plat lebar & tekanan berat) | Rendah (Sangat menjimatkan untuk diameter besar) |
Syor Pemilihan & Permohonan Kejuruteraan
Untuk mengoptimumkan belanjawan dan faktor keselamatan projek anda, ikuti-kriteria pemilihan standard industri ini:
-
Pilih Paip Kimpalan Jahitan Lurus (ERW/LSAW) untuk:
Talian Paip-Minyak & Gas Bertekanan Tinggi-Tinggi: Paip LSAW berdiameter-besar biasanya diwajibkan untuk garisan batang negara yang merentasi kawasan bandar berpenduduk,-zon seismik aktiviti tinggi atau persekitaran melampau (luar pesisir/subsea dan kawasan kutub) disebabkan oleh sifar-dasar kecacatan toleransi.
Komponen Mekanikal & Automotif Kepersisan: Paip ERW berdiameter sederhana-hingga-kecil sesuai untuk aci pemacu automotif, perancah dan tiub struktur yang memerlukan dimensi yang tepat.
-
Pilih Paip Kimpalan Lingkaran (SSAW) untuk:
Pengangkutan Bendalir Tekanan Rendah-ke-Sederhana: Sesuai untuk rangkaian bekalan air perbandaran, pemanasan daerah bandar, sistem rawatan kumbahan dan-pengagihan gas asli bertekanan rendah di mana pengoptimuman belanjawan adalah penting.
Kejuruteraan Cerucuk Struktur: Oleh kerana rintangannya yang sangat baik terhadap daya lentur dan kilasan, paip lingkaran berdiameter besar-digunakan secara meluas untuk cerucuk asas jambatan, paip asas bangunan bertingkat tinggi, cerucuk dermaga dan saluran pengudaraan melombong.
Kesimpulan: Membuat Pilihan Perolehan yang Tepat
Tiada teknologi "superior" mutlak antara jahitan lurus dan paip dikimpal lingkaran. Sebaliknya, mereka sangat saling melengkapi.Paip jahitan lurus cemerlang dalam ketepatan, kebolehpercayaan pemeriksaan dan-keselamatan tekanan tinggi, menjadikannya tidak boleh digantikan dalam persekitaran kritikal.Paip dikimpal lingkaran cemerlang dalam skala, fleksibiliti dan -ekonomi makro, menguasai-projek infrastruktur berdiameter besar di mana nisbah prestasi kos-diutamakan.
Mencari Penyelesaian Paip Keluli Profesional?
Sebagai penyedia terkemuka dalam industri bahan struktur, syarikat kami menawarkan-paip keluli ERW, LSAW dan SSAW berkualiti tinggi yang disesuaikan dengan spesifikasi kejuruteraan anda. Jika anda memerlukan nasihat profesional, spesifikasi teknikal terperinci, atau sebut harga kompetitif untuk projek anda yang seterusnya,sila hubungi kami hari ini. Pasukan kejuruteraan pakar kami bersedia untuk memberikan anda bimbingan profesional dan penyelesaian bahan terbaik.